Automotive Coatings
Electrozincagem
Zn / ZnFe
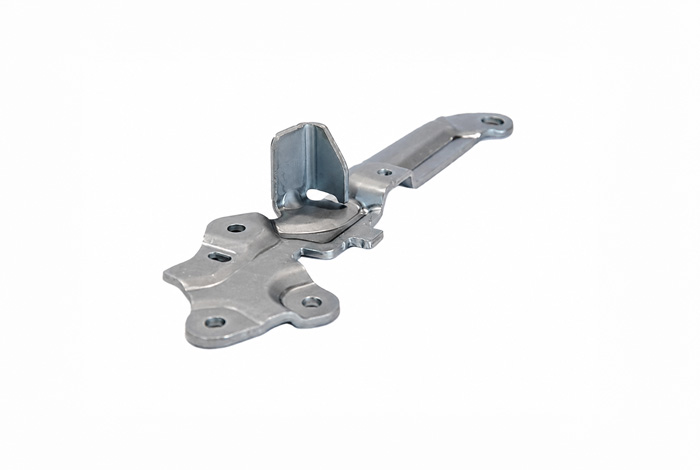
Revestimento eletrolítico de Zinco puro ou de Zinco ligado com 0,5%–1,5% de Ferro. Confere proteção anticorrosiva sacrificial com espessuras entre os 5µ e os 25µ.
Disponível com passivações Transparente (baixa camada), Iridiscente (alta camada) ou Negra. Complementado com Selante ou Top Coat, pode atingir as 360h de resistência em Nevoeiro Salino sem corrosão vermelha (8µ–12µ).
| Critério | Zinco Puro ou ZnFe |
|---|---|
| Composição típica | 100% Zn (Zinco puro) ou 0,5–1,5% de Fe (ZnFe) |
| Espessura usual | 5–25 μm |
| Resistência à corrosão vermelha | 96–360 h |
| Proteção catódica | Boa |
| Estabilidade térmica | Até ~120 °C |
| Aspeto visual | Brilhante, azul/prateado |
| Compatibilidade com Al/Mg | Risco de corrosão galvânica |
| Custo para igual espessura | Mais baixo |
| Custo para igual resistência anticorrosiva | Mais alto |
| Complexidade de processo | Simples |
| Aplicações típicas | Parafusos, peças não críticas, suportes |
| Zn/ZnFe em Tambor | Zn/ZnFe em Bastidor | Zn/ZnFe Tancagem | |
|---|---|---|---|
| Tipos ideais de carga | 40–80 Kg | 50–2000 un | Muito Grande |
| Cargas / hora | 6 | 5 | 3 |
| Área máx. / carga | 25 m² | 35 m² | 100 m² |
| Medida máx. oficial | — | 3800×1750×300 | 11.000×000×0×0 |
Zinco / Níquel
ZnNi
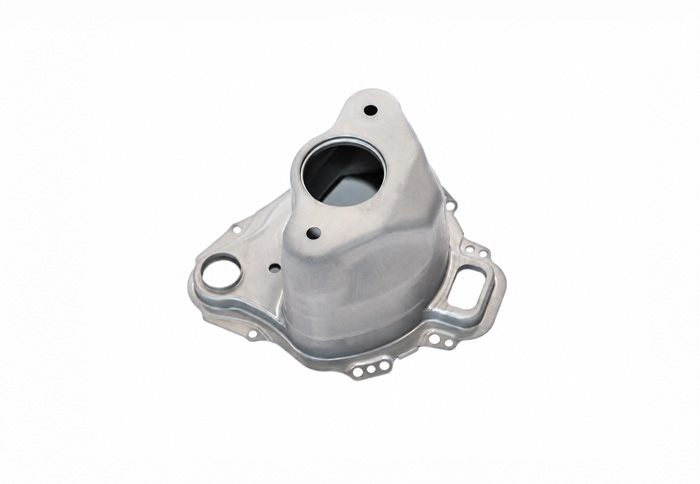
Revestimento eletrolítico de liga de Zn/Ni, com 12% a 16% de Ni (até 18% na versão Passivado a Negro). Confere resistência anticorrosiva ímpar, devido ao acumular do efeito sacrificial com a capacidade de auto-cicatrização característica deste revestimento, com espessuras entre os 3µ e os 10µ.
Pode levar Passivação Transparente (baixa camada), Iridiscente (alta camada) ou Negra. Também pode ser complementado com Selantes ou Top Coats.
Na versão mais comum (8µ + Passivação Transparente), supera as 1000h de resistência a teste de Nevoeiro Salino sem corrosão vermelha. No entanto, com a combinação mais musculada, pode ultrapassar as 2000h de resistência.
A estas características, soma também uma elevada resistência à temperatura e constitui uma excelente base para aplicação de pinturas, vulcanização de borracha ou injeção de plásticos.
| Critério | Zinco/Níquel (ZnNi) |
|---|---|
| Composição típica | 12–16% Ni (até 18% em Passivados Negro) |
| Espessura usual | 3–10 μm |
| Resistência à corrosão vermelha | >2000 h |
| Proteção catódica | Muito boa + capacidade autocicatrizante |
| Estabilidade térmica | Até ~300 °C |
| Aspeto visual | Cinza-escuro/acinzentado |
| Compatibilidade com Al/Mg | Ótima compatibilidade |
| Custo para igual espessura | Mais alto |
| Custo para igual resistência anticorrosiva | Mais baixo |
| Complexidade de processo | Alta (controlo rigoroso da liga) |
| Aplicações típicas | Travões, chassis, componentes de segurança, aeroespacial, naval |
| Zn/ZnNi em Tambor | Zn/ZnNi em Bastidor | Zn/ZnNi Tancagem | |
|---|---|---|---|
| Tipos ideais de carga | 40–80 Kg | 50–2000 un | Muito Grande |
| Cargas / hora | 6 | 5 | 3 |
| Área máx. / carga | 25 m² | 35 m² | 100 m² |
| Medida máx. oficial | — | 3800×1750×300 | 11.000×—×— |
Cataforese
E-Coat / KTL
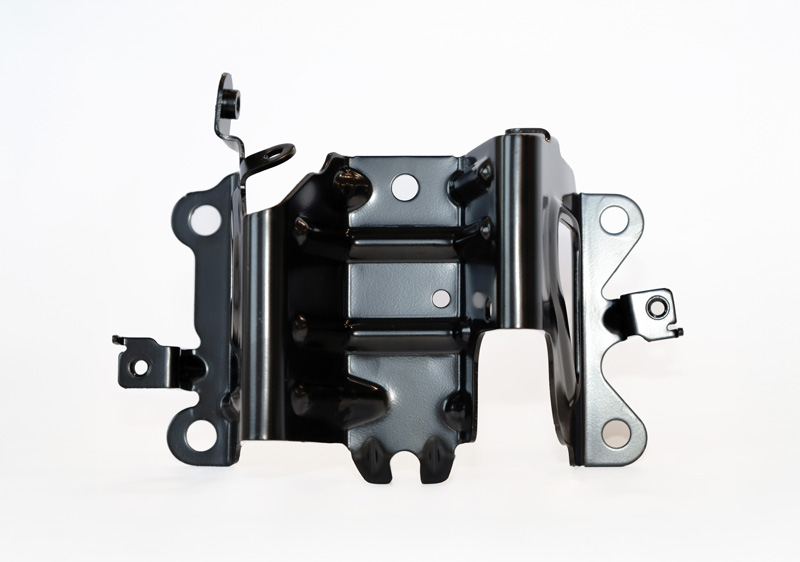
A Cataforese é um processo de pintura eletroquímica, utilizado para aplicar uma camada uniforme de tinta protetora, geralmente uma resina epóxi, sobre peças metálicas. O objetivo principal é garantir proteção anticorrosiva e adesão uniforme, mesmo em zonas de difícil acesso.
| Cataforese | |
|---|---|
| Cargas / hora | 10 |
| Área máx. / carga | 35 m² |
| Medida máx. oficial | 1.800×1.600×350 |
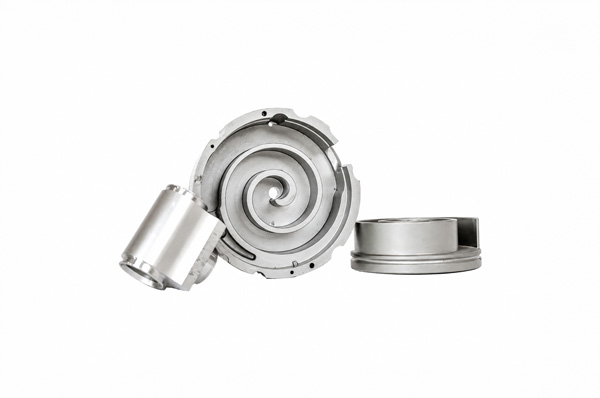
Anodização
Al₂O₃ Coating
A Anodização é um processo eletroquímico que transforma a superfície do alumínio (ou suas ligas) numa camada de óxido de alumínio (Al₂O₃), dura, aderente e resistente à corrosão e ao desgaste.
A camada porosa é selada com água quente, solução de sais de níquel ou ambos, fechando os poros e aumentando a resistência à corrosão.
- Espessura típica: 5–25 μm (decorativa) ou até 50 μm (técnica/dura)
- Aumenta a dureza superficial e a resistência à abrasão
- Mantém as dimensões precisas — a camada cresce parcialmente para dentro e para fora do metal
- Aplicável sobre Alumínio e suas ligas, Magnésio ou Titânio
| Anodização | |
|---|---|
| Cargas / hora | 70 |
| Área máx. / carga | 7 m² |
| Medida máx. oficial | 1800×1250×250 |
Passivações, Selantes & Top Coats
Aplicamos todos os tipos de Passivações para o Zinco e suas ligas, todos eles isentos de Cr6+, conferindo resistências à corrosão Branca em teste de Nevoeiro Salino que vão desde as 48h até às 250h.
Adicionalmente, aplicamos toda a gama de Selantes e Top Coats, orgânicos, inorgânicos, organo-minerais, com ou sem agente redutor do coeficiente de fricção. Com a combinação certa, podem-se atingir resistências à corrosão branca em teste de Nevoeiro Salino de até 500h.
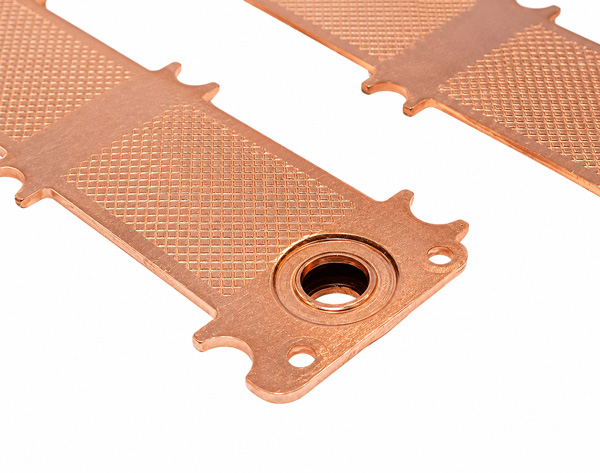
Níquel Químico
Electroless Nickel / EN
O Níquel Químico (EN) é um processo de deposição autocatalítica que recobre superfícies metálicas com uma liga de níquel e fósforo (Ni–P) — ou, em alguns casos, níquel e boro (Ni–B) — sem utilização de corrente elétrica.
A peça é imersa num banho aquoso com sais de níquel e um agente redutor (hipofosfito de sódio). O agente redutor converte os iões Ni²⁺ em níquel metálico, depositando-se uniformemente sobre toda a superfície, independentemente da geometria ou condutividade.
- Espessura típica: 5–25 μm (padrão) ou até 100 μm (industrial/técnica)
- Deposição uniforme mesmo em cavidades, roscas e arestas
- Excelente resistência ao desgaste e pode ser soldável e condutora
- Dureza: 500–600 HV, podendo atingir 900–1000 HV após tratamento térmico
- Cor: cinza-prateada brilhante ou semi-brilhante, conforme teor de fósforo.
Processos em Fase de Implementação
Estamos continuamente a expandir as nossas capacidades. Novos processos e revestimentos encontram-se em fase de desenvolvimento e implementação. Contacte-nos para mais informações.